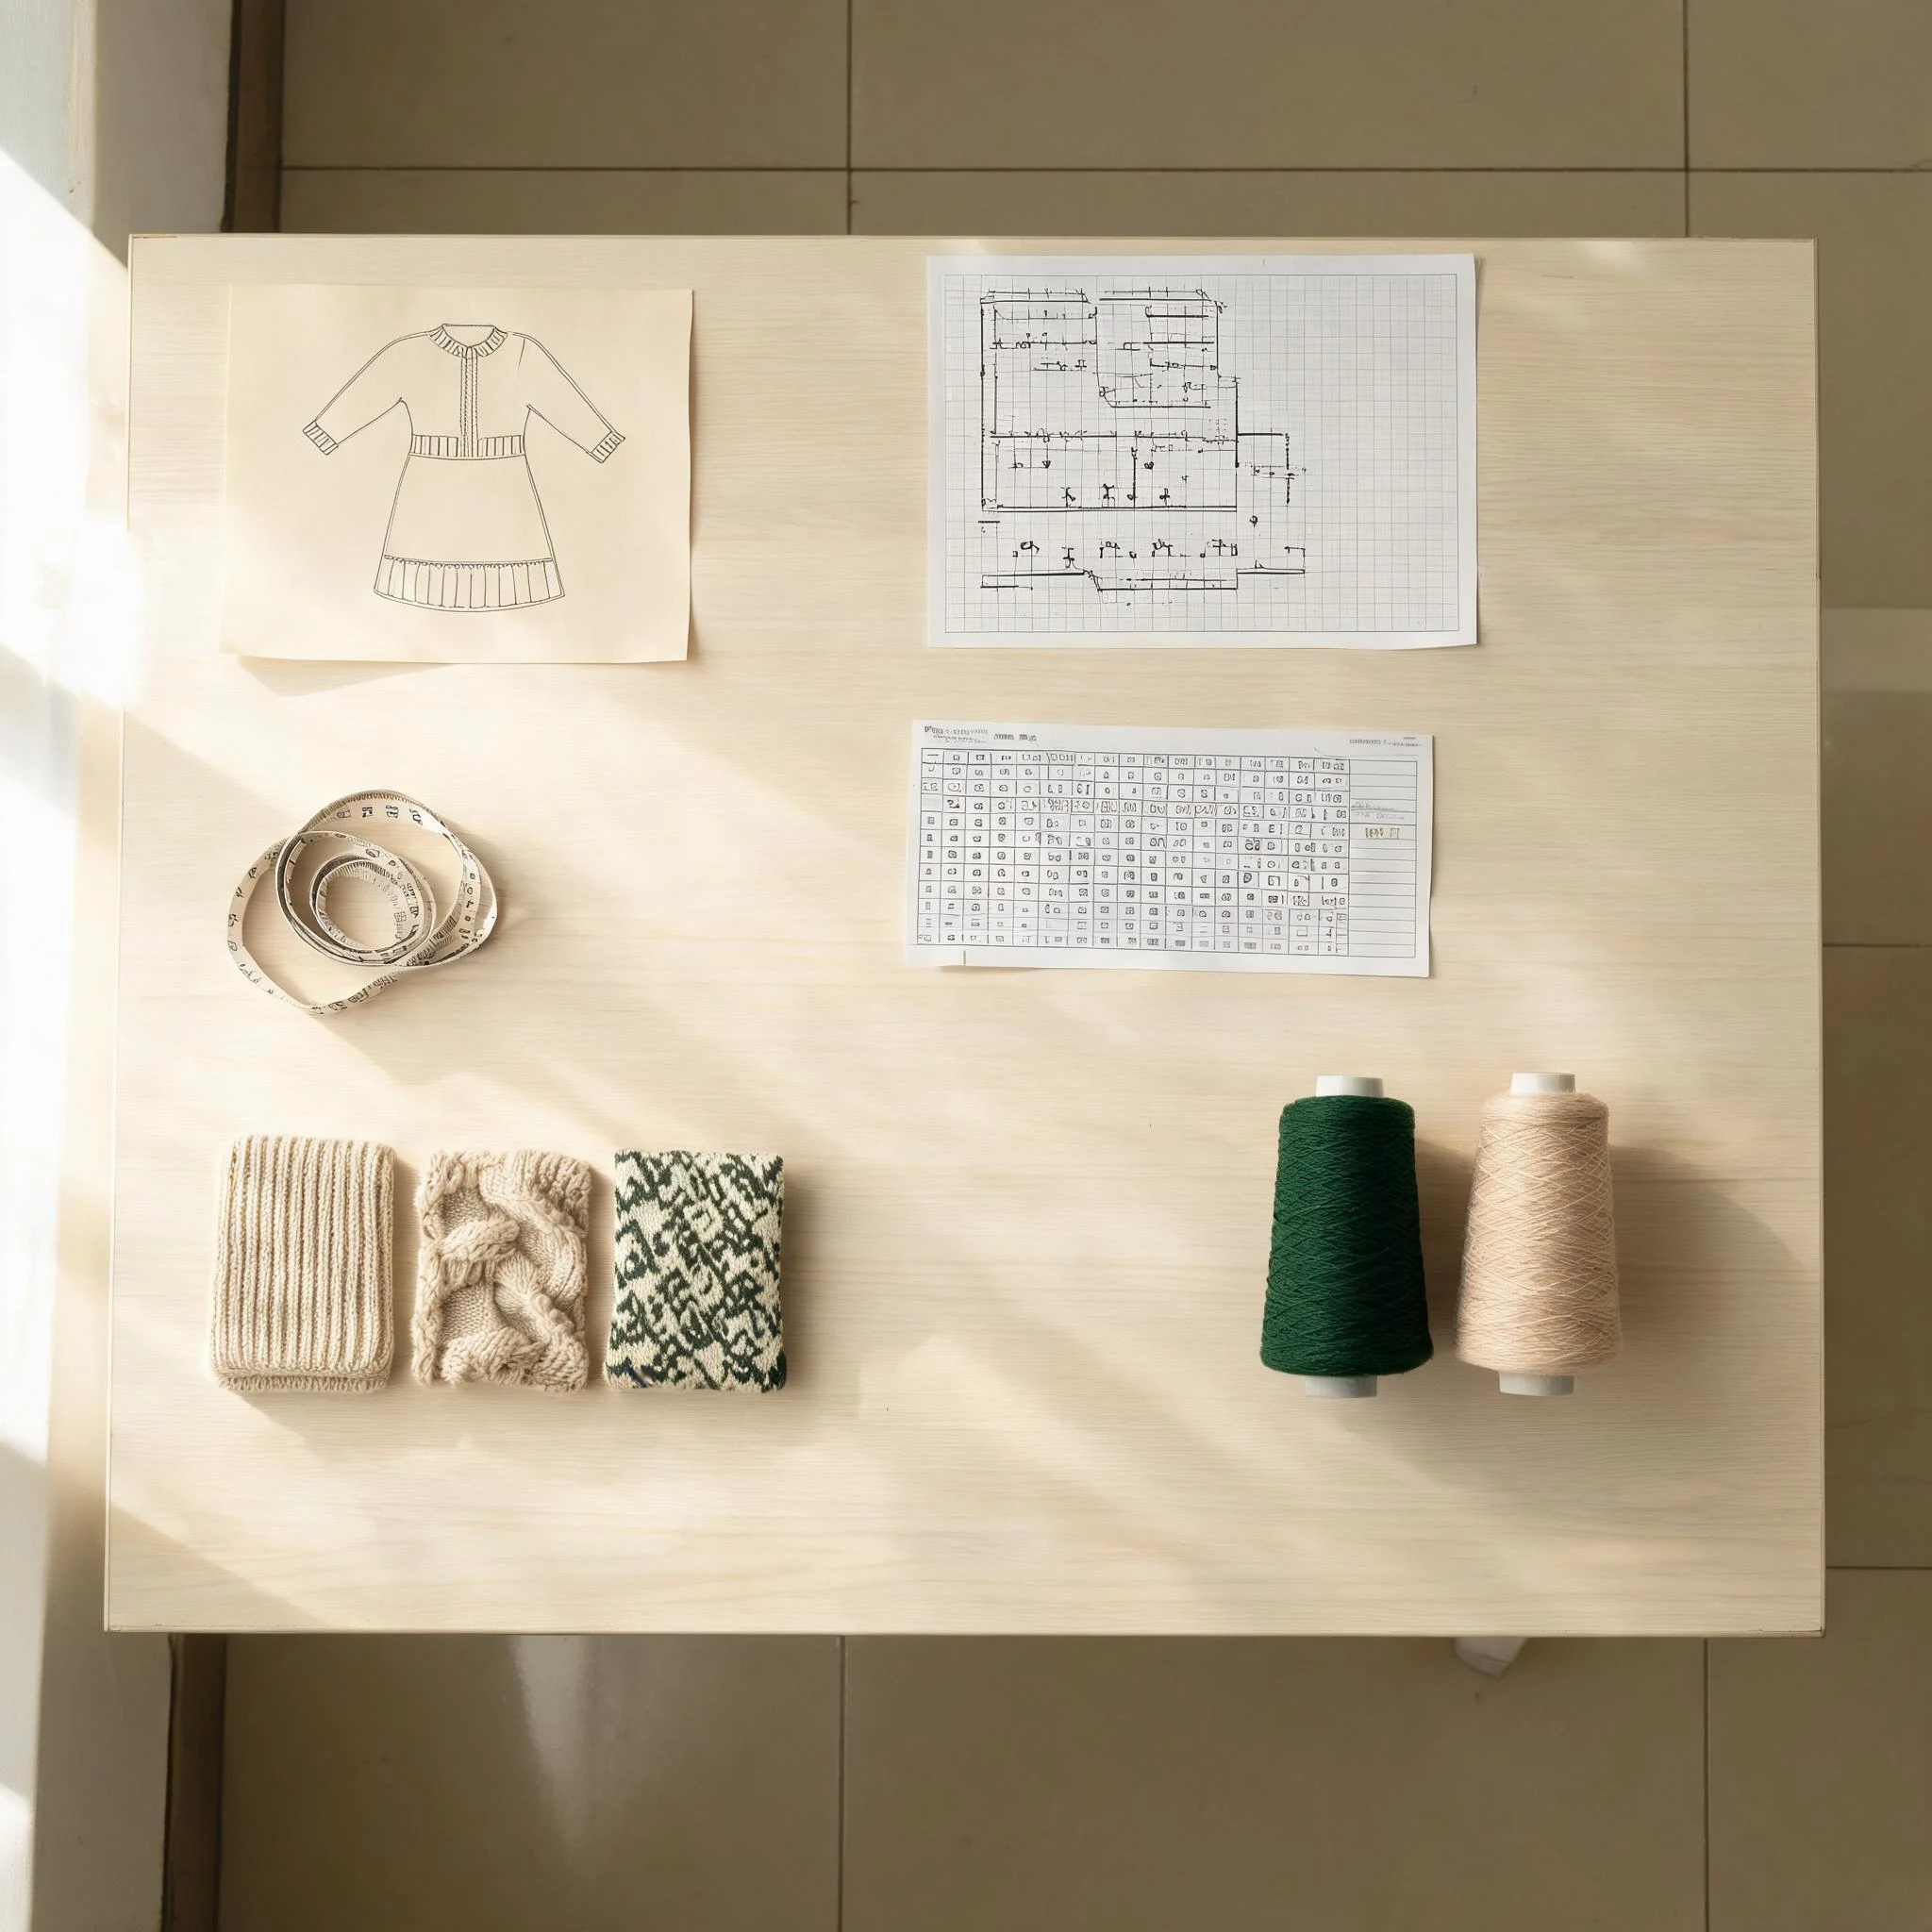
同一款的三份文件:平面圖、畫在方格紙上的組織圖,以及它之後要照著跑的上機程序。
我們見到的開發問題,多數不是設計問題,而是翻譯問題。草圖畫的是一個形狀;機器要的是每一轉(course)的針位動作,一件身片幾百轉。中間還隔著三張圖,每一張都是好想法可能悄悄變成另一件衣、或者變成一封律師信的地方。
以下按我們車間實際的落單順序,講這四張圖,以及每一張真正在回答的問題。寫給那些被告知「把圖傳來」、卻不確定是指哪幾張圖的買手。
這個月機器那一側的兩件事
兩件值得提,因為它們都在縮短「一張圖」到「一張大貨單」之間的距離。
ITMA Asia + CITME 2026 於 11 月 20 至 24 日在上海舉行,機器商今年把針織機、應用開發與數位工具當成一個組合賣,而不是三筆採購——平型橫機那邊是島精(Shima Seiki),圓機那邊是 Santoni。這不是宣傳語:在這樣運作的車間裡,一款衫是同一個檔案裡被編程、織出來、再量度,而不是靠肉眼照紙樣重建。這也正是下面第二張圖比從前更重要的原因。
另一件是 Smartex.ai 在 11 月 19 日起的私下預覽之後,於 11 月 27 日在香港 SmartCollab 首次向業界展出織物檢測系統。在機台邊用鏡頭做檢測,等於把瑕疵數據提前到編織階段,而不是留到最後驗布。對買手而言,實際影響很窄但很實在:斷針痕或色差條會在一批貨的頭幾米就被抓出來,那時它還只是紗線或張力的問題,而不是裁片已經裁好之後的問題。
第一張:平面圖,不能照梭織那樣放碼
平面圖是設計圖,它攜帶的資訊比客人以為的少。真正要緊的不是畫得漂不漂亮,而是三件事:版型要以完成尺寸表達、組織方向要標、以及有哪幾條縫。
最常被漏掉的是組織方向。一條畫成直坑條的裙和一條畫成橫坑條的裙,是兩款不同的衫、兩套不同的紙樣;斜裁的袖是第三款。平面圖沒標紋向,工廠就會替你選,而工廠會選便宜那個。
放碼才是針織真正離開梭織的地方。梭織紙樣放碼,是把縫線每碼移幾毫米;針織放碼,是改針數與轉數,因為身片是織成形而不是從布上裁出來。用梭織的方法去放大針織紙樣,結果會是基碼對、兩端都錯——通常先錯在夾位與領闊。所以平面圖要連放碼表與基碼一起來,量度點要給公差,而不是每個部位一個數字。
第二張:組織圖,一格等於一支針
這是客人最看不懂、卻決定表面做不做得出來的一張圖。方格紙上每一格,是一支針在一轉裡的位置。針型是每吋針數,所以方格紙是有固定比例的:12GG 時,一個 5 公分寬的圖案大約是 24 格;3GG 時同一個 5 公分只有 6 格左右——這就是粗針提花只能做大型塊面圖形的原因,也是為什麼為印刷畫的精細標誌,壓到 5GG 的機器上會變成一團。
三種組織,對這張圖的要求完全不同:
- 提花(jacquard)——顏色以浮線帶過背面。浮線太長會勾紗,所以零散的小點要加夾紗固定,而多一個顏色就多一份機時與紗線。12GG 雙色提花是常規;一轉裡五個顏色,報價是另一回事。
- 嵌花(intarsia)——每個色塊用獨立紗嘴,背面完全沒有浮線。大色塊它做得極好,最怕細碎:每個換色都是一次換紗嘴,散點圖案會變成又慢又貴的活。
- 移圈鏤空(transfer lace)——把針移到鄰針做出洞與斜向。圖要標明每個洞往哪邊斜;前後片鏡錯了,成衣會手工感得莫名其妙。
我們拿到這張圖之後做什麼:技術員按正確針型重畫到格紙上、檢查循環能否整除身片闊度、再織一片布辦。如果圖案只在一種這個款不能用的針型下才成立,我們在這一階段就講——在開紙樣之前,而不是在首辦之後。
第三張:上機圖,沒有人會傳給我們
這一張是我們自己做的:機器真正跑的那個檔。每一轉的選針、移圈與集圈、牽拉張力、起底與廢紗、以及每一邊的縫合(linking)餘量。工廠相當一部分手藝就存在這裡——同一種紗在某個張力下的脾氣、哪個組織要跑慢一點、哪塊身片要在縫合前先蒸過。
這對「檔案歸誰」有直接影響,也是客人最常問的一段:為你的訂單開發的工藝單、紙樣與核可辦是你的,不會給另一個客人用;上機程序是工廠的,是為我們的機器寫的,它也是翻單比首單快的原因。如果你把生產移走,你拿走紙樣與規格,下一家工廠會照它們建立自己的程序。這個行業本來就是這樣運作,值得在談「檔案擁有權」之前先知道。
第四張:大貨尺寸表,把圈合上
最後一張最不起眼:洗水、熨燙之後,實際從產線上下來的衣服量出來、對著規格比的那張表。針織裡這份文件不是文書工作——它是唯一能證明「圖紙熬過了後整」的證據。
拉毛或縮絨過的身片,在後整裡可以移動兩公分。短版身片在沒有固定量度點的情況下熨燙,下襬會長 1–2 公分。16GG 的細針距上衣,平放量得完美,洗一次可能鬆半碼。如果第一張圖的公差沒有為這些留位,大貨尺寸表就會顯示一件「技術上合規、商業上錯了」的衣服。所以我們的做法很簡單:先分清哪些尺寸由設計決定、哪些由後整決定,在首辦之前就兩者都寫進表裡,而不是等到第三件辦。
四張圖,並排看
| 圖紙 | 誰做 | 要承載什麼 | 會在哪裡出錯 |
|---|---|---|---|
| 一、平面圖 | 客人/設計師 | 版型、組織方向、縫位、放碼表、基碼、公差 | 漏標紋向;照梭織放碼;每點只有一個數字沒有公差 |
| 二、組織圖 | 客人提供,工廠重畫 | 按針型格紙的圖案、循環能否整除、組織類型、配色次序 | 細節比針型能承載的更細;浮線過長;移圈方向鏡錯 |
| 三、上機圖 | 工廠 | 每轉選針、牽拉、廢紗、縫合餘量 | 張力沒按紗線調;換紗後照用舊程序 |
| 四、大貨尺寸表 | 工廠做,與客人核 | 洗熨後實測成衣,對規格與公差 | 公差在還不知道後整行為時就定死 |
抄款的界線,一層一層看
「這款你做得出來嗎」和「這款你抄得出來嗎」,聽起來是同一個問題,其實不是。以下是在四個階段上,我們怎麼劃線——也是我們怎樣跟一個本來好意傳來文件夾的客人解釋「這單我們不做」。
- 在平面圖這一層:衣服的「形」在多數法域是時裝裡保護最弱的一塊,這也正是快時尚版本在幾乎所有地方都合法的原因。不開放的是已經成為品牌識別的整體外觀(trade dress),以及部分品牌持有的結構專利。我們會開發一個廓形;但不會連飾邊與嘜頭一起複製一件品牌成衣。
- 在組織圖這一層:風險最高,因為圖案本身就是著作。從別家品牌的針織上取下來的花、掃描的古著織物、網上抓下來的插畫、或者一個角色,一旦固定下來就受保護,登記只是讓它更容易執行。我們會問圖案從哪裡來,並在織布辦之前把答案記下來。
- 在參考照片這一層:照片本身屬於拍攝的人。用它來描述版型與後整是行規;把它的印花掃進提花,等於同時複製了攝影師的圖與那個印花。用文字描述你要什麼,或者傳你自己的圖稿。
- 在程序與檔案這一層:我們的程序留在我們這裡,不會給另一個客人用;你的紙樣、工藝單與核可辦留在你這裡。你自己檔案庫裡的舊款,是你自己的資產,可以再跑——那是最安全、也最便宜的開季起點。
沒有任何「改百分之幾就安全」的法定比例,任何供應商報你一個數字都是猜的。真正站得住的是有紀錄的重新開發:不同的組織、不同的比例、不同的飾邊,加上一份寫明改了什麼的紀錄。我們把它做成與訂單檔案放在一起的差異表,這樣日後若真的從市集平台或海關來了一封信,答案是文件,而不是記憶。
差異表長什麼樣
一頁、四欄:參考款有什麼、我們改了什麼、為什麼改、誰核可。欄目是版型、組織、針型、紗線、飾邊、配色與圖稿。開發時花二十分鐘,日後若真有設計主張出現,它是唯一幫得上忙的那張紙。它也讓下一款更好開發,因為理由都寫下來了。
四張圖怎樣走過車間
一張圖要經過三個部門順序處理,才會變成衣服。跳過任何一段,樣辦與大貨就會對不上:
- 設計開發——平面圖在這裡變成針型、紗線與目標 FOB,圖案在開任何紙樣之前先對過針型格紙。
- 紙樣與打辦——組織圖變成帶公差的量度點,放碼用針數計算,首辦用真正會用上的紗線織。
- 生產與後整——熨燙、洗水與拉毛在每一批都守同一個標準,因為針織的形,最後是在後整這一步被守住或被悄悄改掉的。
我們這邊的流程是:資料齊備後 48 小時內報價、工藝單與紗線 3–5 天、首辦每輪 7–10 天、核可後大貨 45–55 天,每款每色 300 件起,FOB 深圳或廣州,全檢按 AQL 2.5。一份帶齊放碼表、針型與圖案來源的文件夾,明顯比一份只帶 mood board 的走得快——不是因為我們對它更用力,而是因為沒有東西需要猜。
三個我們常被問的問題
可以直接照照片織嗎?
照片我們會用來讀版型、比例與表面,並提出組織建議。但不能掃進去就織:照片是別人的圖像,它顯示的組織也得按你的針型重畫成圖。如果表面特別,預一次布辦,再開首辦。
為什麼不能直接用我們的梭織紙樣?
因為針織身片是織成形的。梭織紙樣給的是完成輪廓,但機器要的是針數與轉數,而坑條、縫合餘量與後整縮率都會改動這些數字。我們把梭織紙樣當量度參考,另外建一套針織紙樣。
第一次報價要傳什麼?
四樣:帶紋向的平面圖、含基碼的尺寸表、針型(不知道針型就講你想要的手感),以及每色數量。有圖案或紗線參考會更好、會縮短一輪,但上面四樣已經足以給你一個真實的數字,而不是一個範圍。